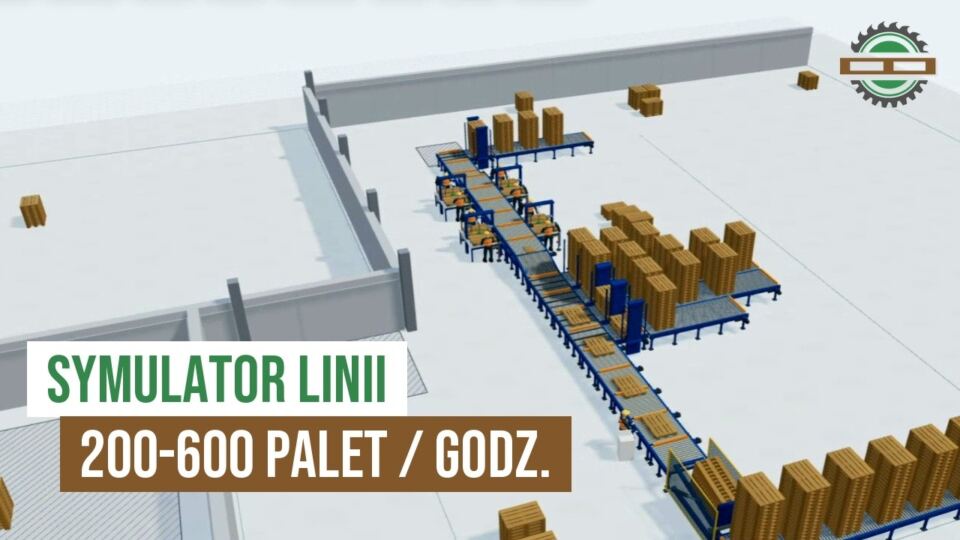
 Simulator für Palettenlinien: prüfen Sie die Leistung, bevor Sie Maschinen kaufen
Eine Linie ist nicht die Summe der Maschinen, sondern die Warteschlange bis zur langsamsten Station
Die Durchsatzrate des gesamten Prozesses entspricht der Durchsatzrate seines Engpasses. Das ist das Grundprinzip der Engpasstheorie von Eliyahu Goldratt und in der Praxis so: Wenn eine Station 100 Paletten pro Stunde produziert und die nächste nur 50, erzeugt die gesamte Linie 50 Paletten pro Stunde. Die schnellere Station erhöht das Ergebnis nicht, sie erzeugt nur einen Stau vor der langsameren. Zusätzliche Arbeit einer Station, die die Linie nicht begrenzt, steigert den Gesamtausstoß nicht.
In einer Sortier‑ und Reparaturlinie gibt es mehrere solcher Stationen: ein De‑Stapler, der Stapel zerlegt, Reparaturstationen, Sortierer, die Paletten nach Klasse leiten, und Stapler, sowie dazwischen Rollenförderer und Ausgangslager. Jede hat ihre eigene Zeit und kann zum Engpass werden. Auf dem Hallenboden ist das sofort sichtbar. Paletten warten in der Warteschlange zur Reparatur, und der Stapler dahinter wartet auf Paletten.
Der gesamte Aufbau zählt, nicht die einzelne Maschine: 250, 213 und 307 Paletten pro Stunde
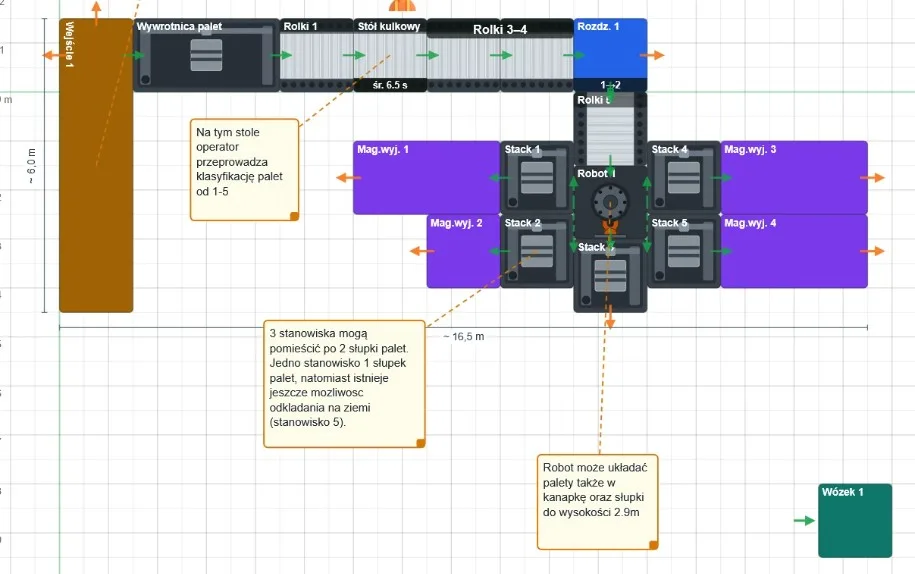
Im Video zeigen wir ein Beispiel einer Sortierlinie in unserem Simulator. Nach Klick auf „Simulieren“ zeigt der Zähler 250 Paletten pro Stunde. Auf dem Bildschirm sieht man auch, warum nicht mehr möglich sind: Zwei Stapler haben bereits 13 von 15 Paletten, der dritte nur 5. Die Sortierer leiten den Großteil der Paletten zu den beiden Staplern, wodurch sich vor ihnen ein Stau bildet.
Dann fügen wir eine Station mit Roboter hinzu, behalten aber die alte Palettenverteilung bei. Die Anzeige zeigt 213 Paletten pro Stunde, weil die Paletten weiterhin hauptsächlich zu denselben beiden Palettenstaplern geleitet werden und sich dort die Warteschlange aufbaut. Wenn wir die Palettenverteilung auf verschiedene Palettenstapler ändern, erreicht die Variante mit Roboter 307 Paletten pro Stunde, also das Maximum aller Aufbauten. Die neue Station zeigt ihr volles Potenzial erst, wenn der Rest der Linie die Paletten abholen kann. Anschließend drehen und verschieben wir weitere Elemente und starten jedes Mal die Simulation neu. Das lässt sich besser auf dem Bildschirm sehen als nach der Montage in der Halle.
Simulation - Prüfung des Layouts am Bildschirm, bevor es in der Halle entsteht
Die Simulation der Linienanordnung, bevor sie gebaut wird, ist nicht unsere Erfindung. In der Industrie vergleicht man so verschiedene Varianten der Maschinenaufstellung und sucht Engpässe, bevor eine Investitionsentscheidung getroffen wird. Wir machen das für Paletten: Der Simulator bewegt Paletten auf den Fördertechniken mit deren Geschwindigkeit und zeigt, wo sich Warteschlangen bilden, also welcher Arbeitsplatz die Gesamtheit begrenzt. Die Linie planen wir gemeinsam mit dem Kunden, passend zu seiner Halle und seinen Paletten, und am Ende sieht der Kunde das 3D‑Modell und erhält ein Angebot.
Aus unserer Erfahrung ist das Engpass in einer Sortieranlage selten ein einzelner Rechner. Häufig ist es die Reparaturstation, vor der sich ein Stau bildet, oder Verteiler und Palettenstapler, die nicht mit der Klassifizierung der Paletten Schritt halten. Deshalb verschieben wir im Simulator nicht nur die Maschinen, sondern auch die Aufteilung der Paletten auf die Stapler, genau wie im Video gezeigt.
Wie viele Paletten kann Ihre Linie sortieren? Wir simulieren sie, bevor Sie etwas bestellen.
Was die Simulation nicht weiß
Der Simulator berechnet den Durchsatz anhand der von Ihnen eingegebenen Parameter. Er kann nicht vorhersagen, dass in dieser Lieferung mehr beschädigte Paletten als üblich ankommen, dass die Reparatur länger dauert oder dass ein Stapler eine Stunde stillsteht. Das Ergebnis ist ein Schätzwert für eine gut funktionierende Linie, daher wird die reale Produktion meist niedriger sein und es muss ein Puffer eingeplant werden.
Wir geben offen zu, dass nicht jeder eine Linie für 600 Paletten pro Stunde benötigt. Wir wählen Anlagen von 200 bis 600 aus, und wenn in Ihrem Werk 250 Paletten pro Stunde ankommen, wäre eine 600‑Paletten‑Linie Geld, das in Maschinen gebunden ist, die den größten Teil der Schicht warten. Deshalb ermitteln wir zunächst, wie viele Paletten tatsächlich sortiert werden müssen, und wählen erst danach die passende Anordnung.
Wie viele Paletten liefert eine optimal eingestellte Linie
Der Katalog gibt an, was jede Maschine einzeln leisten kann. Was sie gemeinsam erreichen, zeigt erst die Simulation. Im Filmbeispiel erzielt die beste Variante mit einer Roboterstation 307 Paletten pro Stunde, während die erste Anordnung 250 Paletten erreicht. Das sind 57 Paletten pro Stunde mehr und bei einer achtstündigen Schicht über 450 Paletten.
Rechnung: 307 - 250 = 57 Paletten pro Stunde. 57 × 8 Stunden = 456 Paletten pro Schicht. Die Berechnung geht von einer achtstündigen Schicht ohne Stillstand aus, daher wird der Unterschied in der Praxis kleiner sein, aber die Größenordnung bleibt erhalten.
Schritt 1: kostenfreie Erstberatung. Wir besprechen Ihre Linie: wie viele Paletten pro Schicht sortiert werden, in wie viele Klassen Sie diese einteilen und wie viele Personen an der Reparatur arbeiten.
Schritt 2: Simulation und Technikerbesuch. Wir planen die Linie im Simulator für Ihre Halle und zeigen die erwartete Leistung. Wenn das Projekt sinnvoll erscheint, kommen wir zum Werk, prüfen die Halle und berechnen gemeinsam, ob sich die Investition lohnt.
Quellen
- Brainstorm, „Engpass - was bedeutet das und wie eliminiert man ihn”
- LeanTrix, „Was ist TOC? Theorie der Einschränkungen in der Praxis”
- Y. Li, N. He, D. Z. Zhang, „Simulation Based Layout Design and Optimization for Assembly Line System”, Proceedings of the World Congress on Engineering 2019
- MDP Serwis, Film „Linien‑Simulator für Paletten: Leistung prüfen, bevor Sie Maschinen kaufen”, 2026
Die Zahlen 250, 213 und 307 Paletten pro Stunde stammen aus Beispielvarianten der Linien in unserem Simulator, die im Video gezeigt werden. Es handelt sich um unser Beispiel, nicht um Marktdaten.

Kommentar schreiben